Artykuł sponsorowany
Kiedy nierdzewny blachowkręt zaczyna luzować się w cienkiej blasze pod drganiami
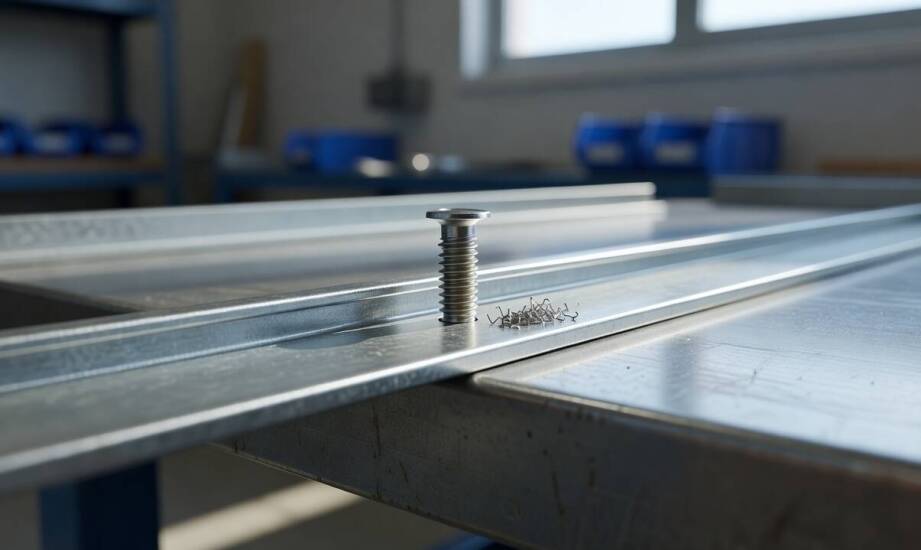
Nierdzewny blachowkręt osadzony w cienkiej blasze potrafi tracić pierwotną stabilność pod wpływem drgań, nawet przy zachowaniu wszystkich zaleceń montażowych. Problem ten ujawnia się najczęściej w konstrukcjach poddawanych ciągłym wibracjom, do których należą stalowe osłony maszyn przemysłowych, lekkie profile konstrukcyjne czy ramy wyposażenia żeglarskiego. Wybór odpowiedniego elementu złącznego wymaga precyzyjnego uwzględnienia mechaniki współpracy gwintu z cienkim podłożem. Sama odporność materiału na rdzę nie gwarantuje nośności, jeśli geometria połączenia nie odpowiada siłom poprzecznym oddziałującym na złącze w docelowym środowisku pracy.
Grubość blachy a mechanika strefy zazębienia
Dobór odpowiedniego wkrętu zależy bezpośrednio od parametrów materiału nośnego oraz konkretnych zaleceń producenta danego systemu mocowań. Kiedyś zakładano sztywną regułę, według której grubość blachy musi bezwzględnie przekraczać skok gwintu łącznika. Obecnie wiadomo, że w przypadku najcieńszych profili optymalne parametry pracy zależą od specyfiki konkretnego rozwiązania i technologii gwintowania. Konstruktorzy dobierają wkręty w taki sposób, aby uformowany gwint w pełni angażował całą dostępną grubość podłoża metalowego. Zbyt krótka strefa zazębienia sprawia, że przy silnych wibracjach obciążenie przechodzi w wyrywanie fragmentu blachy zamiast w bezpieczne ścinanie struktury gwintu. Podstawowe blachowkręty stosowane w tego typu aplikacjach przemysłowych wymagają starannego dopasowania kształtu zakończenia do metody obróbki otworu.
Zakończenie samowiercące wyposażone w drobną końcówkę wiertniczą na bieżąco usuwa nadmiar materiału podczas pracy osadzaka. Taki mechanizm tworzy równe krawędzie i minimalizuje początkowe tarcie, co znacznie ułatwia start całego procesu wkręcania w metal. Elementy posiadające ostre zakończenie typu gimlet formują natomiast gwint poprzez miejscowe rozpychanie i zgniatanie struktury wokół własnej osi. Proces ten skutecznie zwiększa przyczepność w pierwszej fazie montażu ze względu na gęstsze upakowanie odkształconego materiału. W bardzo cienkich blachach ostre wkręty mogą jednak wywołać niepożądane odkształcenie plastyczne samej krawędzi otworu. Różnice w sposobie kształtowania gniazda determinują ostateczne zachowanie złącza już podczas pierwszych cykli obciążeń dynamicznych na docelowym obiekcie.
Wpływ obciążeń pulsujących i środowiska korozyjnego
Obciążenia pulsujące oddziałują na złącze mechaniczne według zupełnie innego schematu niż statyczny docisk połączonych elementów. Ciągłe wibracje pochodzące z pracy układów napędowych czy ruchu maszyn wywołują powtarzalne mikroprzesunięcia poprzeczne pomiędzy stykającymi się płaszczyznami. Zjawisko to stopniowo niweluje siłę tarcia w zarysie gwintu i prowadzi do samoczynnego odkręcania po utracie wstępnego napięcia, niezależnie od poprawnie dobranego momentu siły. Detale mocowane w stalowych profilach oraz osłonach zewnętrznych urządzeń znoszą takie dynamiczne siły niemal nieustannie. Wymaga to stosowania trzpieni o odpowiedniej geometrii, które skuteczniej opierają się ciągłym ruchom ścinającym w tak cienkiej płaszczyźnie.
Agresywne środowisko wprowadza kolejne czynniki fizykochemiczne degradujące integralność osłabionego punktu mocowania. Wilgoć oraz obecność chlorków w postaci soli morskiej znacząco potęgują ryzyko wystąpienia korozji galwanicznej. Proces ten postępuje najszybciej, gdy odporna stal nierdzewna AISI 316 styka się bezpośrednio z rozległymi powierzchniami z surowego aluminium lub zwykłej stali węglowej. Niekorzystny stosunek powierzchni obu metali oraz różnica potencjałów elektrochemicznych wywołują przyspieszoną degradację materiału anodowego tuż przy krawędzi nawierconego otworu. Zjawisko to trwale uszkadza strefę nośną, ułatwia samoczynne luzowanie i utrudnia późniejsze prace konserwacyjne. Świadomość tych procesów pozwala dobierać komponenty odpowiednie dla trudnych branż. Firma METFIX zaopatruje producentów maszyn oraz wyposażenia żeglarskiego w nierdzewne elementy złączne, opierając asortyment na rozwiązaniach dedykowanych do wymagających warunków.
Wykorzystanie drogiej stali nierdzewnej nie rozwiązuje problemu luzowania elementów w cienkich profilach stalowych i aluminiowych. Trwałość takiego połączenia wynika z precyzyjnego dopasowania parametrów trzpienia do grubości podłoża oraz odporności na ciągłe obciążenia pulsujące. Identyfikacja zjawiska mikroprzesunięć i znajomość ryzyka galwanicznego pozwalają stworzyć złącze odporne na surowe środowisko przemysłowe bez szybkiej utraty parametrów mechanicznych.
Kategorie artykułów
Polecane artykuły

Jak betonowe kręgi mogą zwiększyć efektywność systemów irygacyjnych?

Świeże odmiany fasoli, bobu i groszku w restauracji — jak zoptymalizować czas obróbki przed serwisem

Nowoczesne technologie w produkcji pianki EVA i ich wpływ na jakość
